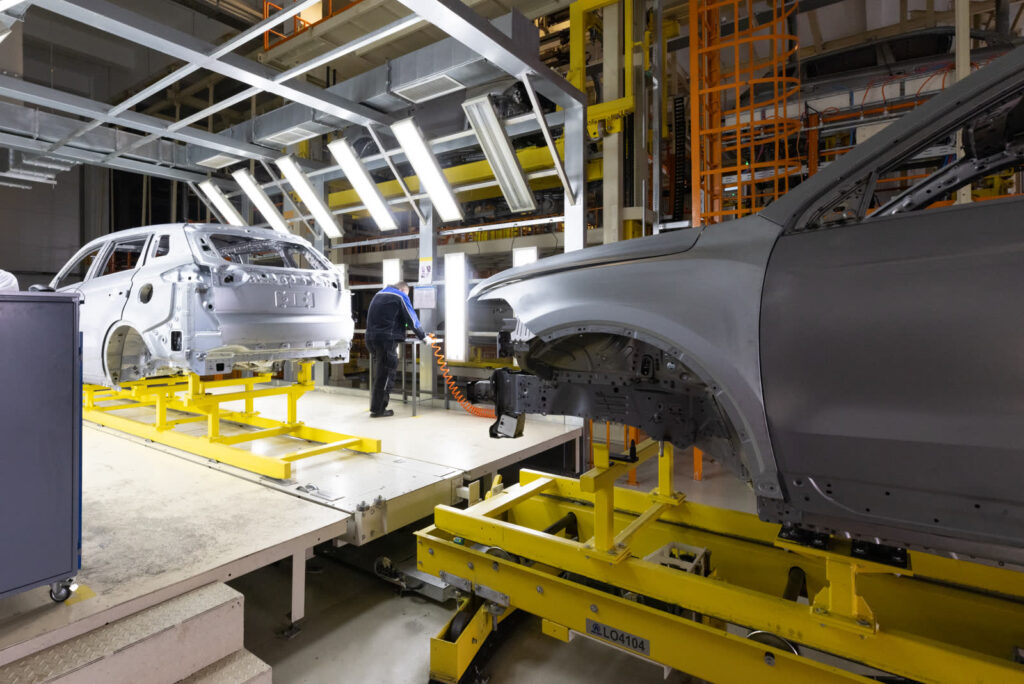
A estufa de pintura automotiva pode concentrar uma parcela relevante da demanda térmica de uma planta. Quando calor é descartado, controles operam fora do ponto ideal ou a infraestrutura já não acompanha o perfil da produção, o consumo aumenta sem que isso necessariamente apareça como uma falha no processo.
Reduzir este consumo exige entender onde a energia está sendo utilizada, onde estão as perdas e quanto pode ser recuperado sem comprometer temperatura, qualidade do acabamento ou ritmo de produção.
Nesse cenário, recuperação térmica, bombas de calor, cogeração e melhorias operacionais podem fazer parte da resposta. A escolha depende das condições reais da linha.
Por que a estufa de pintura automotiva consome tanta energia?
A cura da pintura depende de temperatura estável e controlada ao longo do processo. Para manter essas condições, grandes volumes de ar precisam ser aquecidos e movimentados continuamente.
Ao mesmo tempo, parte dessa energia pode sair da operação por meio da exaustão, das entradas e saídas da estufa, de perdas de isolamento ou de parâmetros operacionais que já não correspondem à necessidade atual da linha.
Vale lembrar que, em muitas plantas, a estufa não é o único grande consumidor da área de pintura. As cabines de aplicação exigem grandes vazões de ar com temperatura e umidade controladas e podem responder por uma parcela do consumo do paint shop igual ou maior que a da estufas. Por isso, a análise da estufa tende a gerar mais resultado quando feita junto com as cabines e com os demais sistemas térmicos da área.
Entre os pontos que merecem atenção estão:
- Aquecimento do ar de renovação;
- Exaustão de ar ainda em alta temperatura;
- Perdas térmicas em portas, túneis e vedações;
- Isolamento degradado;
- Zonas operando fora das condições ideais;
- Períodos de aquecimento sem produção correspondente.
O primeiro passo, portanto, não é substituir equipamentos. É identificar onde o consumo está concentrado e quais perdas realmente podem ser reduzidas.
Onde estão as principais oportunidades de redução do consumo nas estufas de pintura automotiva?
Nem toda perda exige uma grande intervenção. Regulagem de queimadores, revisão de temperatura por zona, melhoria de vedações, ajustes de vazão de ar e programação mais adequada de partidas e paradas podem recuperar desempenho antes de qualquer mudança estrutural.
Em outros casos, o potencial está no calor que já foi gerado e está sendo descartado. Por isso, umdiagnóstico energético industrial ajuda a relacionar consumo, temperaturas, vazões, perfil de produção e comportamento dos ativos antes da definição da solução.
Sem essa leitura, existe o risco de investir em uma tecnologia mais complexa quando parte da perda estava relacionada à própria operação.
Reaproveitamento térmico: usar novamente o calor que já foi gerado
Quando existem correntes de calor residual aproveitáveis, a recuperação térmica pode reduzir a quantidade de energia nova necessária para atender ao processo.
Uma possibilidade é utilizar o calor presente na exaustão para pré-aquecer o ar que entra na estufa. Dependendo da instalação, também podem existir oportunidades de integração com água quente, vapor ou outras demandas térmicas da planta.
Em estufas de pintura, o ar de exaustão costuma carregar compostos orgânicos voláteis (COVs) dos solventes, que em muitas plantas são tratados em oxidadores térmicos, como os regenerativos (RTO). Isso cria duas condições de projeto: os trocadores de calor precisam ser dimensionados para evitar condensação e incrustação desses compostos, e a saída do próprio oxidador pode ser uma fonte relevante de calor recuperável.
O potencial depende de fatores como temperatura disponível, vazão, distância entre a fonte e o ponto de consumo e regularidade da operação.
Por isso, o reaproveitamento térmico não deve ser tratado como solução padronizada. O ganho precisa ser calculado a partir das condições reais da linha.
Bombas de calor e cogeração: onde entram na estratégia?
Quando ajustes operacionais e recuperação de calor não esgotam as oportunidades, outras tecnologias podem entrar na análise.
Bombas de calor industriais
Asbombas de calor industriais transferem energia térmica disponível em uma fonte para outro ponto da operação que precisa de calor.
Na indústria automotiva, podem ser avaliadas em processos com faixas de temperatura compatíveis, como aquecimento de água, pré-tratamento ou pré-aquecimento de determinadas correntes. Também podem contribuir para estratégias de eletrificação térmica e redução da dependência de combustíveis fósseis.
Já a cura nas estufas costuma ocorrer em temperaturas acima da faixa usual das bombas de calor industriais, o que torna a tecnologia mais indicada para processos auxiliares e pré-aquecimentos do que para o aquecimento direto da estufa.
A viabilidade depende da temperatura exigida pelo processo, da existência de uma fonte de calor aproveitável, do perfil de utilização e da relação entre custos de eletricidade e combustível.
Cogeração
A cogeração produz energia elétrica e térmica de forma integrada e pode ser avaliada em plantas com demanda simultânea e consistente de eletricidade e calor.
Nesse tipo de solução, parte do calor gerado pode ser recuperada para atender diferentes necessidades térmicas da operação, em vez de ser simplesmente descartada.
Para a área de pintura, a análise precisa considerar demanda térmica, regime produtivo, combustível disponível, infraestrutura existente e necessidade de confiabilidade energética.
Assim como nas bombas de calor, a decisão não deve partir da tecnologia em si, mas de quanto ela consegue responder às necessidades energéticas da planta.
Como priorizar os investimentos em eficiência energética?
Uma boa sequência de decisão começa pelo que já existe. Primeiro, é necessário medir o comportamento da estufa e identificar perdas. Depois, vale corrigir parâmetros operacionais, manutenção e controle. Na sequência, pode-se avaliar quanto do calor descartado é recuperável e, só então, comparar tecnologias de maior porte.
Na prática:
Medir: conhecer consumo, temperaturas, vazões e comportamento da produção.
Otimizar: corrigir perdas operacionais, controles, isolamento e condições de funcionamento.
Recuperar: aproveitar calor residual quando houver viabilidade técnica e econômica.
Modernizar: avaliar bombas de calor, cogeração ou outras alternativas de acordo com os objetivos da operação.
Essa sequência reduz o risco de superdimensionar equipamentos ou atacar um problema diferente daquele que realmente pressiona o consumo.
Para ampliar essa discussão, veja tambémcomo a energia se conecta à competitividade da indústria automotiva.
Eficiência energética sem comprometer a qualidade da pintura
Na linha automotiva, reduzir energia não pode significar perder estabilidade de processo.
Temperatura, tempo de cura e circulação de ar estão relacionados ao resultado esperado da pintura. Qualquer mudança precisa preservar as condições exigidas pelo processo.
Por isso, eficiência energética não deve ser tratada apenas como redução de consumo. O projeto precisa equilibrar energia, qualidade, produtividade, confiabilidade e custos operacionais.
Em alguns casos, a oportunidade estará em um ajuste de controle. Em outros, no reaproveitamento térmico. Há também operações em que bombas de calor, cogeração ou uma combinação de alternativas pode trazer melhores resultados.
A resposta depende da planta.
Como a Ecogen apoia a eficiência energética na indústria automotiva?
A avaliação parte das condições reais da operação: consumo, demanda térmica, infraestrutura existente, perfil produtivo e objetivos de eficiência e descarbonização.
A partir dessa leitura, podem ser estruturados caminhos envolvendo otimização dos sistemas existentes, recuperação térmica, modernização de ativos, bombas de calor, cogeração ou outras soluções de energia e utilidades.
Depois da implantação,Operação & Manutenção também ganha importância para acompanhar desempenho, identificar desvios e preservar a eficiência dos sistemas ao longo do tempo.
O objetivo não é simplesmente instalar uma nova tecnologia. É identificar qual intervenção reduz consumo e custos sem criar novos riscos para o processo produtivo.
Na estufa de pintura automotiva, eficiência começa por entender onde o calor está sendo utilizado, perdido e onde pode ser melhor aproveitado.
Converse com um especialista da Ecogen.
Perguntas frequentes sobre estufa de pintura automotiva
Por que uma estufa de pintura automotiva consome tanta energia?
Porque o processo exige grandes volumes de ar aquecido e temperaturas controladas durante a cura. Exaustão, renovação de ar, isolamento e condições operacionais também influenciam o consumo.
Qual é o primeiro passo para reduzir o consumo da estufa?
Entender o comportamento real da linha. Consumo, temperaturas, vazões e perfil de produção ajudam a identificar as principais perdas antes de definir uma intervenção.
Recuperação de calor pode ser usada em estufas de pintura?
Pode, quando existem correntes de calor residual com condições adequadas para reaproveitamento. A viabilidade depende da temperatura, vazão, distância e demanda térmica disponível.
Bombas de calor e cogeração podem ser usadas na indústria automotiva?
Sim, desde que as características do processo e da planta sejam compatíveis. Bombas de calor podem atender demandas térmicas em faixas adequadas à tecnologia, enquanto a cogeração pode ser avaliada em operações com demanda simultânea de eletricidade e calor.